
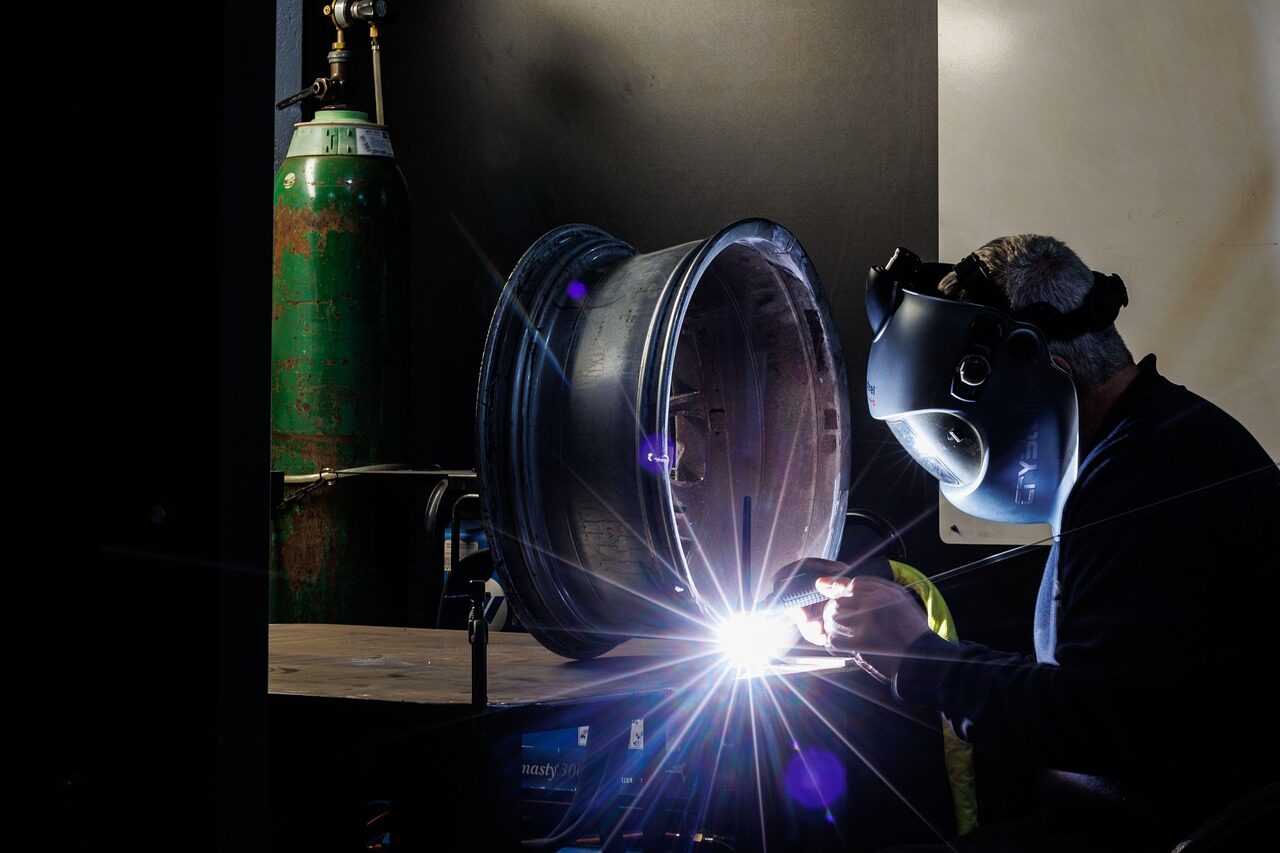
Trwałość zgrzeiny zależy nie tylko od samej metody, lecz także od materiału, geometrii styku i warunków prowadzenia procesu. Inaczej powstaje połączenie metali z wykorzystaniem prądu lub tarcia, a inaczej zgrzew tworzyw przez miejscowe uplastycznienie, dlatego parametry nie mogą być przenoszone między technologiami bez uwzględnienia konkretnego zastosowania.
Jak działa zgrzewanie i czym różni się od spawania
Zgrzewanie to metoda trwałego łączenia elementów wykonanych z metalu lub tworzywa sztucznego. Proces obejmuje uplastycznienie stykających się powierzchni, a następnie ich dociśnięcie. W wyniku tego powstaje zgrzeina, czyli obszar trwałego połączenia materiałów. W zależności od metody ciepło może pochodzić między innymi z oporu elektrycznego, tarcia, gazu lub ultradźwięków. W zgrzewaniu elektrycznym oporowym prąd nagrzewa miejsce styku do stanu plastycznego.
Spawanie stanowi odrębną technologię łączenia materiałów, często z udziałem stopienia materiału w obszarze połączenia i utworzenia spoiny. Zgrzewanie opiera się natomiast na przygotowaniu stykających się powierzchni, ich uplastycznieniu oraz docisku. Poszczególne procesy spawalnicze mogą jednak przebiegać różnie, dlatego nie opisuje ich jeden uniwersalny schemat.
Najważniejsze rozróżnienie dotyczy sposobu tworzenia połączenia: zgrzewanie prowadzi do powstania zgrzeiny między dociśniętymi, uplastycznionymi powierzchniami, a spawanie jest osobną grupą technologii łączenia.
Metody zgrzewania metali: oporowe, tarciowe, doczołowe i specjalne
Podstawowy podział metod zgrzewania metali wynika ze źródła ciepła, sposobu wywierania nacisku oraz geometrii połączenia. Zgrzewanie elektryczne oporowe, nazywane też rezystancyjnym, polega na dociśnięciu łączonych elementów i przepuszczeniu prądu przez obszar styku. Ciepło powstaje wskutek oporu elektrycznego, a docisk utrzymuje elementy w kontakcie podczas tworzenia zgrzeiny.
W zgrzewaniu tarciowym ciepło powstaje wskutek tarcia silnie dociśniętych powierzchni. Wstępne porównanie tej metody z innymi wymaga uwzględnienia możliwości wykonania ruchu względnego oraz sposobu przekazywania nacisku.
Zgrzewanie doczołowe wyróżnia się układem elementów ustawionych czoło w czoło. Ich końce są nagrzewane, a następnie ściskane w kierunku osi. Zgrzewanie doczołowe może wykorzystywać różne źródła ciepła, dlatego należy odróżnić geometrię połączenia od mechanizmu nagrzewania.
Do metod specjalnych zalicza się między innymi zgrzewanie egzotermiczne, dyfuzyjne, ultradźwiękowe i zgniotowe. Ich szczegółowa charakterystyka wymaga osobnego omówienia. Przy wstępnym porównaniu metod uwzględnia się źródło ciepła, sposób docisku oraz geometrię łączonych elementów.
Zgrzewanie punktowe, garbowe i liniowe
Te trzy odmiany zgrzewania oporowego różnią się sposobem skupienia prądu i nacisku oraz przebiegiem zgrzeiny. Wspólną cechą zgrzewania rezystancyjnego jest wykorzystanie docisku i przepływu prądu przez obszar łączenia.
- Zgrzewanie punktowe łączy dwie lub większą liczbę warstw w miejscach docisku elektrod. Duże natężenie prądu przepływa przez punkt styku, dlatego zgrzeiny powstają miejscowo. Metodę stosuje się przy łączeniu nakładających się blach lub siatek, gdy połączenie nie musi być ciągłe na całej długości styku.
- Zgrzewanie garbowe wykorzystuje wcześniej uformowane wypukłości, w których skupiają się prąd i nacisk. Pozwala to wykonywać połączenia w zaplanowanych miejscach. Metodę stosuje się między innymi do mocowania nakrętek, kołków i trzpieni.
- Zgrzewanie liniowe wykorzystuje dwie przeciwstawne elektrody w kształcie obracających się krążków. Podczas przesuwania elementów krążki przekazują prąd i siłę wzdłuż wybranej linii, dzięki czemu może powstać ciągłe, szczelne połączenie.
Rozpoznanie właściwej odmiany zależy przede wszystkim od geometrii elementów i wymaganej ciągłości połączenia. Efekt zgrzewania zależy również od materiału, grubości łączonych warstw i ustawień procesu.
Zgrzewanie egzotermiczne, dyfuzyjne, ultradźwiękowe i zgniotowe
Specjalne metody zgrzewania różnią się mechanizmem tworzenia połączenia. W zależności od odmiany wykorzystują reakcję egzotermiczną, dyfundowanie cząsteczek, drgania albo przede wszystkim nacisk i odkształcenie.
- Zgrzewanie egzotermiczne wykorzystuje reakcję egzotermiczną proszku umieszczonego w formie grafitowej. Może tworzyć nisko-rezystancyjne połączenia miedzi z miedzią lub miedzi ze stalą, stosowane między innymi w uziemieniach i ochronie odgromowej.
- Zgrzewanie dyfuzyjne polega na łączeniu elementów przez dyfundowanie cząsteczek w obszarze styku, przy odpowiedniej temperaturze i nacisku. Dobór tej metody zależy od właściwości łączonych materiałów oraz wymagań wobec połączenia.
- Zgrzewanie ultradźwiękowe wykorzystuje drgania do miejscowego uplastycznienia materiału i odbywa się bez spoiwa. Stosuje się je do łączenia metali, ceramiki z metalem oraz tworzyw termoplastycznych.
- Zgrzewanie zgniotowe tworzy połączenie głównie dzięki dużemu naciskowi, bez podgrzewania albo z minimalnym podgrzewaniem. Jego przydatność zależy od możliwości uzyskania odpowiedniego odkształcenia oraz właściwości łączonych elementów.
Zgrzewanie tworzyw sztucznych: techniki łączenia i ograniczenia materiałowe
Zgrzewanie tworzyw sztucznych polega na łączeniu elementów przez miejscowe uplastycznienie ich warstwy styku, bez użycia kleju i spoiwa. W przypadku tworzyw znaczenie ma zachowanie konkretnego materiału pod wpływem ciepła lub drgań, dlatego parametrów stosowanych w procesach metalowych, w tym przy zgrzewaniu oporowym, nie można automatycznie przenosić na tworzywa.
Tworzywa termoplastyczne mogą być łączone różnymi technikami, ale wybór zależy od właściwości konkretnego tworzywa oraz warunków łączenia. Znaczenie mają także zgodność materiałów, ich temperatura uplastycznienia, geometria styku i wymagany poziom szczelności. Sama możliwość uplastycznienia nie przesądza o uzyskaniu trwałej i szczelnej zgrzeiny.
- Zgrzewanie polifuzyjne wykorzystuje miejscowe uplastycznienie powierzchni łączonych elementów, a następnie ich zestawienie i docisk. Nie wymaga kleju ani dodatkowego spoiwa i może zapewniać wysoką szczelność połączenia.
- Zgrzewanie ultradźwiękowe wykorzystuje drgania do miejscowego uplastycznienia tworzywa termoplastycznego, również bez użycia spoiwa. Jego zastosowanie zależy od właściwości konkretnego tworzywa oraz warunków łączenia.
- Ograniczenia materiałowe wynikają z różnic między tworzywami. Nie każda para materiałów zapewni zgodne uplastycznienie, a rozwiązanie sprawdzające się dla jednego termoplastu nie powinno być traktowane jako uniwersalne.
- Geometria styku wpływa na możliwość przekazania ciepła lub drgań do obszaru łączenia. Przy doborze techniki znaczenie ma również wymagany poziom szczelności.
Ocena technologii powinna obejmować rodzaj tworzywa, konstrukcję elementów i warunki łączenia. Dopiero ich wspólne zestawienie pozwala określić, czy właściwsze będzie zgrzewanie polifuzyjne, ultradźwiękowe czy inna technika przeznaczona dla danego materiału.
Parametry procesu i przygotowanie elementów wpływające na jakość zgrzeiny
Jakość zgrzeiny zależy od współdziałania energii cieplnej, nacisku i czasu przepływu prądu, a także od warunków styku łączonych elementów. W zgrzewaniu punktowym prąd i docisk elektrod umożliwiają powstanie jądra zgrzeiny w obszarze styku podczas podgrzewania, a następnie jego zestalenie. Samo zwiększenie energii lub nacisku nie oznacza poprawy połączenia — niewłaściwa kombinacja parametrów może prowadzić do wad.
Przed oceną trwałości połączenia trzeba sprawdzić przygotowanie elementów. Powierzchnie powinny być czyste, aby zapewnić właściwy kontakt w strefie styku. Znaczenie ma również osiowanie elementów i elektrod: ich przesunięcie może zmienić rozkład nacisku i energii, a tym samym wpłynąć na kształt oraz położenie jądra zgrzeiny. W zgrzewaniu punktowym istotny jest także odstęp między kolejnymi zgrzeinami, ponieważ zbyt mała odległość może zakłócać przebieg prądu.
Analiza powinna obejmować grubość łączonych elementów i ich wzajemny stosunek, ponieważ wpływają one na warunki nagrzewania i jakość połączenia. Trzeba uwzględnić również geometrię styku, odległość od krawędzi oraz liczbę warstw. Elektrody lub inne narzędzia powinny być dobrane do konkretnej metody, materiału i kształtu elementów, a ich stan oraz ustawienie muszą zapewniać powtarzalny kontakt.
Dopiero łączne sprawdzenie parametrów procesu, stanu powierzchni, osiowania, grubości i narzędzi pozwala wiarygodnie ocenić warunki uzyskania powtarzalnej jakości zgrzeiny.
Prąd, czas, temperatura i siła docisku
W zgrzewaniu oporowym prąd, czas jego przepływu, temperatura oraz siła docisku tworzą układ wzajemnie zależnych wielkości. Należy rozpatrywać je łącznie, ponieważ wpływają na warunki powstawania jądra zgrzeiny.
- Prąd zgrzewania dostarcza energii cieplnej w obszarze styku. Jego natężenie wpływa na intensywność nagrzewania, a niewłaściwy dobór może prowadzić do wad połączenia, w tym wyprysku ciekłego metalu.
- Czas przepływu prądu określa, jak długo miejsce styku pozostaje pod wpływem nagrzewania. Rozpatruje się go razem z natężeniem prądu, z uwzględnieniem materiału, grubości elementów i możliwości urządzenia.
- Temperatura i stan plastyczny materiału opisują efekt cieplny procesu. W zgrzewaniu oporowym miejsce styku jest nagrzewane prądem do stanu plastycznego, umożliwiającego utworzenie połączenia. Temperatura nie jest dobierana niezależnie od prądu, czasu i właściwości łączonych elementów.
- Siła docisku elektrod warunkuje kontakt stykających się materiałów i wspiera powstawanie jądra zgrzeiny. Jej niewłaściwy dobór w połączeniu z pozostałymi parametrami może zmienić warunki procesu i pogorszyć jakość połączenia.
Parametry dobiera się łącznie, uwzględniając materiał, grubość i geometrię elementów oraz możliwości urządzenia. Nie ma jednej uniwersalnej kombinacji prądu, czasu, temperatury i docisku; niewłaściwe zestawienie może skutkować niedostatecznym nagrzaniem, przegrzaniem lub innymi wadami zgrzeiny.
Stan powierzchni, osiowanie oraz dobór elektrod lub narzędzi
Przed rozpoczęciem zgrzewania trzeba sprawdzić przygotowanie elementów i wyposażenia. Stan powierzchni w miejscu styku powinien sprzyjać powtarzalnemu kontaktowi. Sposób przygotowania zależy od materiału, geometrii oraz konstrukcji urządzenia; samo czyszczenie nie zapewnia prawidłowej zgrzeiny.
Istotne jest również osiowanie elementów. Łączone części powinny przylegać do siebie w obszarze przewidzianym do zgrzewania, bez przypadkowego przesunięcia lub przechylenia. Stan powierzchni, osiowanie i grubość elementów wpływają na jakość zgrzewania, dlatego przed rozpoczęciem procesu sprawdza się także ich wzajemne dopasowanie oraz zgodność narzędzia z wybraną metodą.
W zgrzewaniu oporowym elektrody służą do doprowadzenia prądu i wywierania docisku. Wykonuje się je ze stopów miedzi o odpowiednim przewodnictwie elektrycznym i cieplnym, ale taki materiał nie jest uniwersalnym rozwiązaniem dla każdego procesu. Kształt i powierzchnię roboczą elektrody dobiera się do geometrii złącza, grubości elementów oraz wymagań urządzenia.
- Powierzchnia elementów: sprawdzić czystość, równość i przygotowanie strefy styku.
- Osiowanie: ustawić części tak, aby kontakt i docisk przypadały w zaplanowanym miejscu.
- Elektrody: ocenić ich stan, kształt powierzchni czynnej oraz zgodność z metodą zgrzewania.
- Narzędzia: potwierdzić, że umożliwiają właściwy kontakt, docisk i dostęp do obszaru łączenia.
Dobór metody zgrzewania do materiału, geometrii i wymagań połączenia
Dobór metody zgrzewania powinien uwzględniać kilka cech jednocześnie, a nie tylko nazwę procesu. Trzeba określić rodzaj materiału, jego przewodnictwo i podatność na uplastycznienie, a także grubość elementów, geometrię styku oraz wymagania dotyczące funkcji złącza. Znaczenie ma również dostępność odpowiedniego urządzenia i możliwość zapewnienia stabilnego kontaktu w miejscu łączenia.
W przypadku metalowych warstw zgrzewanie punktowe wiąże się z miejscowym łączeniem, między innymi blach lub siatek. Gdy elementy są ustawione czoło w czoło, analizuje się zastosowanie zgrzewania doczołowego, które tworzy połączenie bez zakładki materiału. Do miejscowego łączenia tworzyw sztucznych przeznaczone jest zgrzewanie polifuzyjne. Zgrzewanie egzotermiczne znajduje zastosowanie między innymi w określonych połączeniach instalacyjnych, takich jak uziemienia i ochrona odgromowa.
- Materiał: sprawdzić przewodnictwo, podatność na uplastycznienie oraz przeznaczenie metody dla danej grupy materiałowej.
- Geometria i grubość: określić układ elementów, rodzaj styku oraz możliwość uzyskania odpowiedniego kontaktu i dostępu narzędzia do strefy łączenia.
- Funkcja złącza: ustalić, czy wymagane jest miejscowe utrzymanie warstw, szczelność lub przenoszenie obciążeń mechanicznych.
- Powtarzalność: uwzględnić, czy proces będzie wykonywany jednostkowo, czy wielokrotnie według stabilnego przebiegu.
- Wyposażenie: porównać wymagania wybranej metody z dostępnym urządzeniem, narzędziami i sposobem wywierania docisku.
Decyzję należy podejmować na podstawie zestawienia materiału, wymiarów, geometrii i wymagań eksploatacyjnych konkretnego połączenia. Nie wystarczy kierowanie się pojedynczym parametrem ani samą nazwą metody.
Kontrola jakości, szczelności i bezpieczeństwo wykonywania zgrzein
Ocena zgrzeiny powinna wynikać z wymagań stawianych konkretnemu połączeniu, a nie wyłącznie z jego wyglądu. Zakres kontroli zależy od zastosowanej metody, materiału, geometrii oraz funkcji złącza. Na jakość i trwałość wpływają między innymi siła docisku, ilość wytwarzanego ciepła, odległość między zgrzeinami i grubość elementów.
Po wykonaniu pracy sprawdza się zgodność połączenia z wymaganiami odbioru, jego geometrię oraz ciągłość w zakresie przewidzianym dla danego zastosowania. Jeżeli złącze ma zapewniać szczelność, trzeba przeprowadzić odpowiednią kontrolę zgodnie z przyjętymi kryteriami odbioru. Sam równy wygląd powierzchni nie potwierdza trwałości ani szczelności połączenia.
- Geometria: ocenić położenie zgrzein, wzajemne ustawienie elementów i ewentualne odkształcenia.
- Ciągłość i zgodność: sprawdzić, czy połączenie wykonano w wymaganym zakresie oraz czy nie występują widoczne niezgodności, takie jak nadmierny rozprysk lub uszkodzenia strefy łączenia.
- Szczelność: gdy złącze ma stanowić barierę dla cieczy lub gazu, przeprowadzić kontrolę zgodnie z kryteriami odbioru.
- Powtarzalność: porównać przebieg kolejnych zgrzein i sprawdzić, czy parametry procesu były utrzymywane w sposób stabilny.
- Bezpieczeństwo pracy: chronić oczy przed promieniowaniem i rozpryskiem, stosować właściwe środki ochrony osobistej oraz zachować odległość od materiałów łatwopalnych.
Procedury bezpieczeństwa dotyczą zarówno zgrzewania elektrycznego, jak i gazowego. Ich szczegółowy zakres powinien wynikać z organizacji stanowiska oraz zasad obowiązujących w danym zakładzie; kontrola jakości nie zastępuje tych procedur ani kryteriów odbioru.


